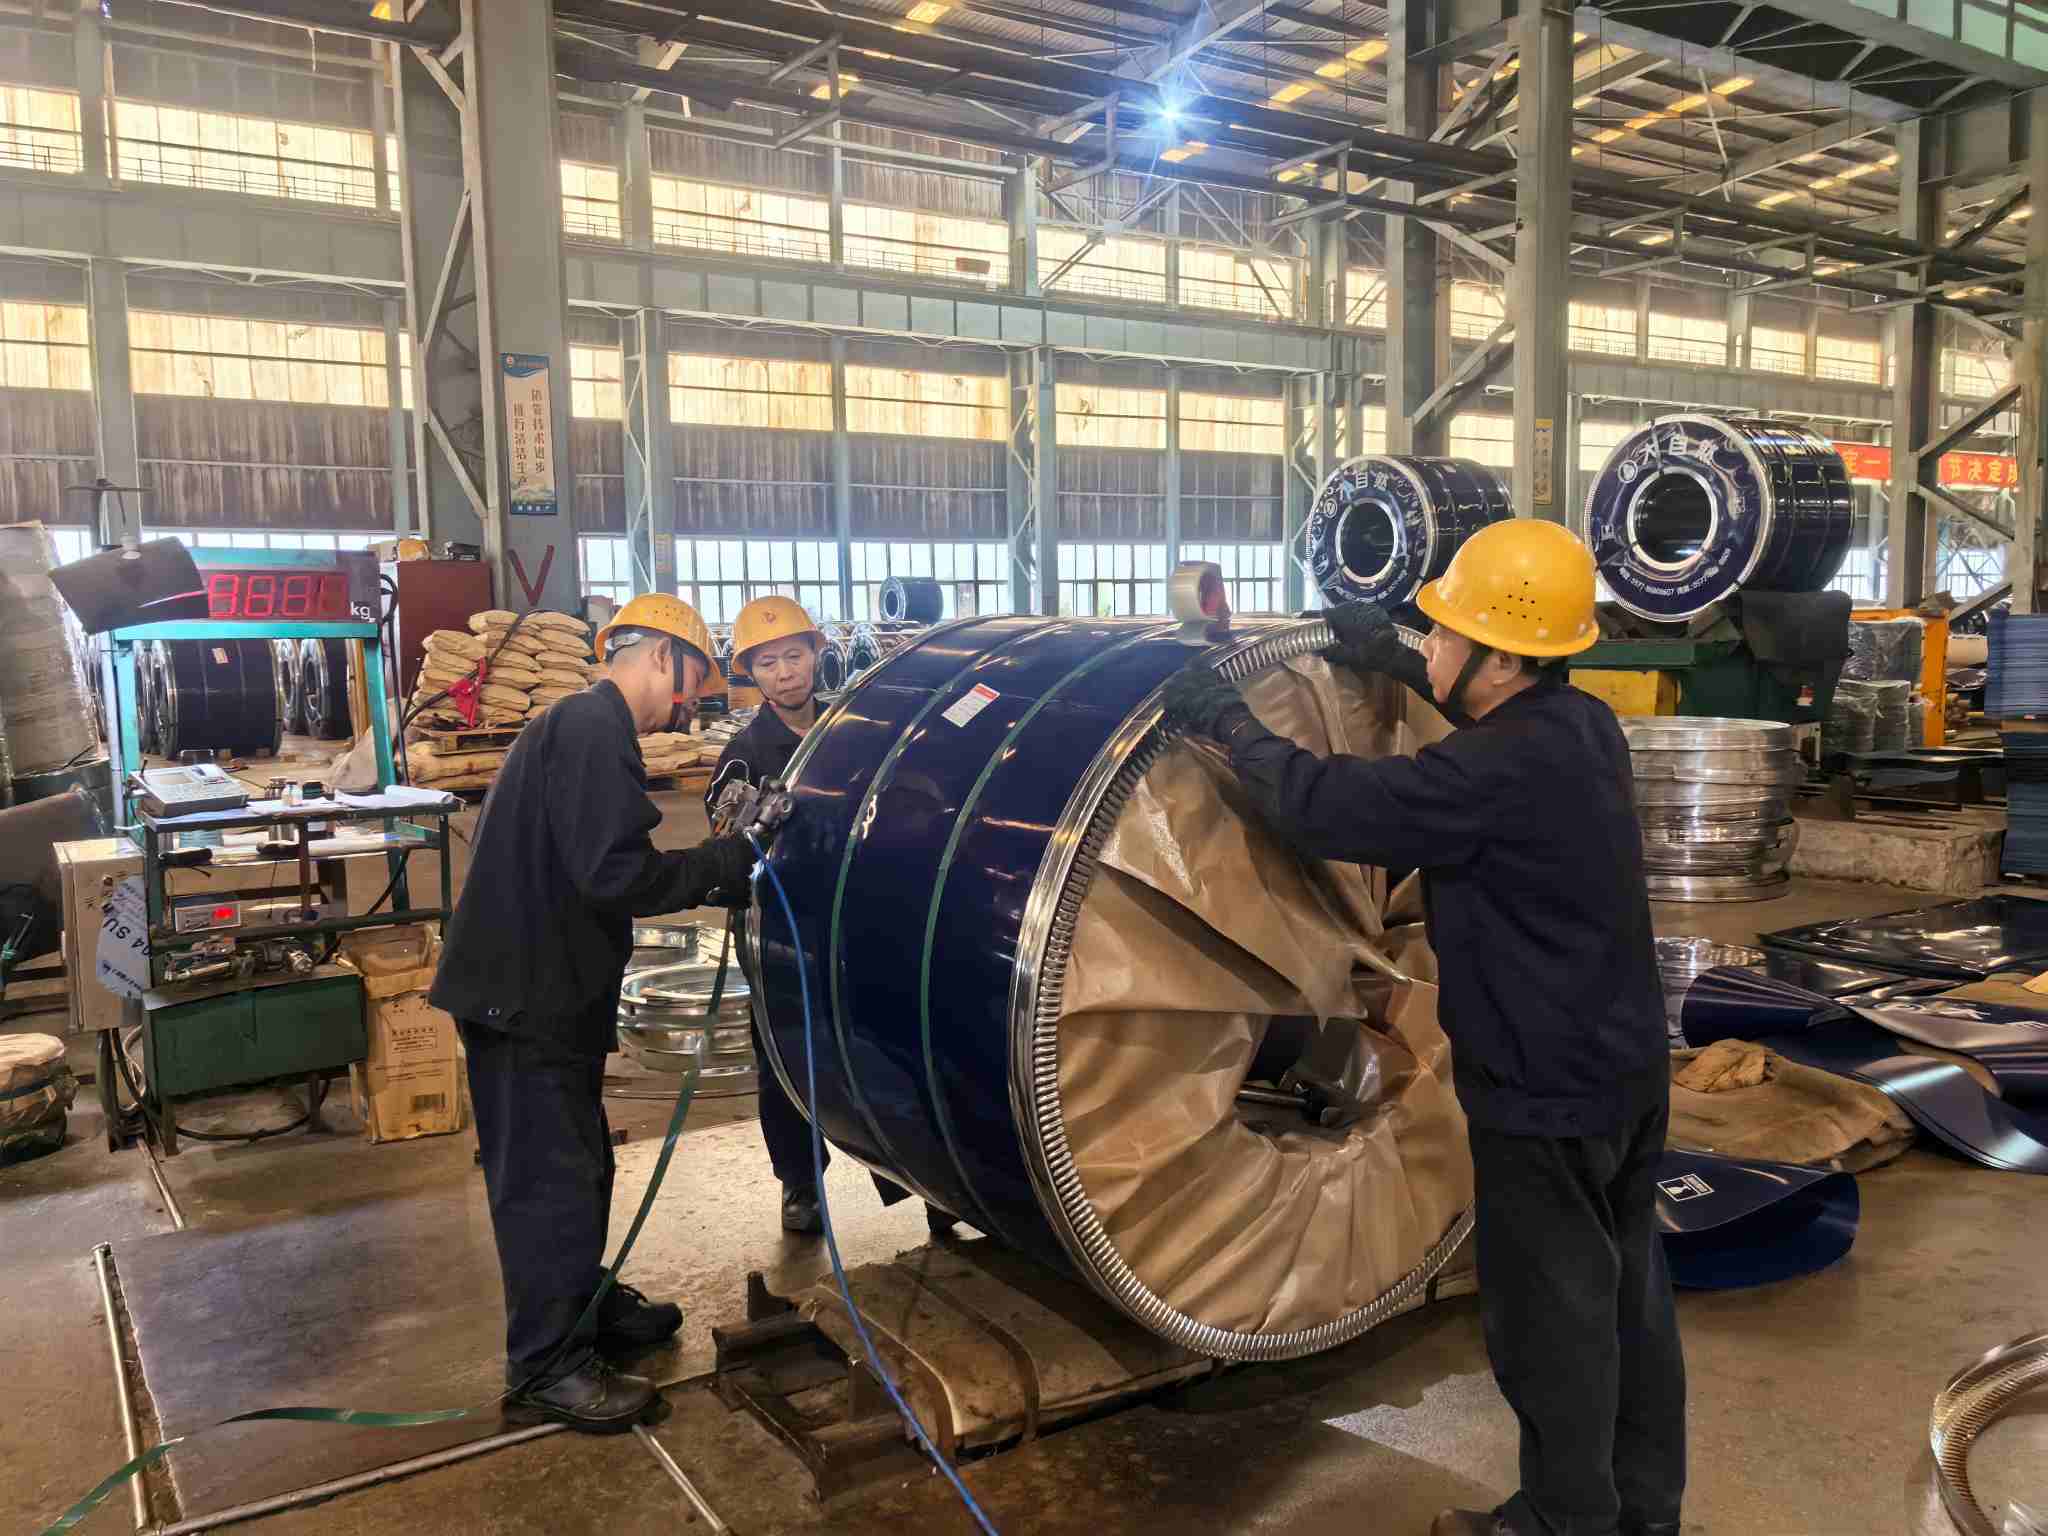
نیچر اسٹیل کولڈ رولڈ کنڈلیگھریلو آلات، آٹوموٹو اور ہارڈویئر سٹیمپنگ کی صنعتوں میں بڑے پیمانے پر استعمال ہوتے ہیں۔ گرم رولڈ کنڈلیوں سے بنیادی فرق شیٹ کی سطح میں ہے: گرم رولڈ سٹرپس میں پیمانہ، کھردری سطحیں اور بڑی جہتی رواداری ہوتی ہے۔ کولڈ رولڈ سٹرپس کمرے کے درجہ حرارت پر ملٹی پاس رولنگ سے گزرتی ہیں، صاف، ہموار سطحیں اور درست طول و عرض فراہم کرتی ہیں۔
سطح کے نقائص کولڈ رولڈ کوائلز کے لیے اہم خطرات ہیں۔ رول کے نشانات، خروںچ، پیلے رنگ کے داغ، کنڈلی کو مسدود کرنا اور دیگر نقائص کے نتیجے میں ہلکے کیسز میں سٹیمپنگ پارٹ کو مسترد کرنے اور پینٹ کریٹرس، یا شدید صورتوں میں مکمل بیچ مسترد ہو سکتے ہیں۔ کچھ نقائص ڈیلیوری کے بعد پوشیدہ رہتے ہیں اور صرف اسٹیمپنگ کے دوران ظاہر ہوتے ہیں، آسانی سے ذمہ داری کے تنازعات کو متحرک کرتے ہیں۔
یہ دستاویز صارفین کو نقائص کی نشاندہی کرنے، متعلقہ پیداواری عمل کا پتہ لگانے، معیار کے خلاف معیار کا فیصلہ کرنے، اور پروڈکشن لائنوں سے لے کر سمندری مال بردار پیکیجنگ تک حفاظتی کنٹرول کو نافذ کرنے میں مدد کرتی ہے۔ یہ پروکیورمنٹ اہلکاروں، کوالٹی انسپکٹرز اور متعلقہ انجینئرز کے لیے ایک حوالہ کے طور پر کام کرتا ہے۔
سطح کا معیار محض ایک جمالیاتی تشویش نہیں ہے۔ اس کے اثرات پوری پروڈکشن چین میں پھیل جاتے ہیں۔
پہلا مرحلہ: مہر لگانا۔ سلیور (سطح پر ظاہر ہونے والی اندرونی شمولیت) سٹیمپنگ کریکنگ کے لیے ابتدائی نکات کے طور پر کام کرتے ہیں۔ کنارے کی مائیکرو کریکس گہری ڈرائنگ کے دوران فریکچر میں پھیل جاتی ہیں۔ ناقص چپٹی کے ساتھ لہراتی چادریں اندر کی غیر مستحکم پوزیشننگ کا سبب بنتی ہیں اور برداشت سے باہر جزوی طول و عرض کا باعث بنتی ہیں۔
دوسرا مرحلہ: کوٹنگ اور الیکٹروپلاٹنگ۔ بقایا تیل پینٹ کریٹرز اور الیکٹروفورسس پن ہولز کا سبب بنتا ہے۔ رول کے نشانات اور خروںچ الیکٹروپلاٹنگ کے بعد نظر آنے والے موٹلنگ میں بڑھ جاتے ہیں۔ آکسائیڈ ٹنٹ (زرد مائل داغ) انامیلنگ اور رنگ کی کوٹنگ کے لیے چپکنے کو براہ راست متاثر کرتا ہے۔
تیسرا مرحلہ: فروخت کے بعد۔ ظاہری شکل کے اہم اجزاء جیسے کہ گھریلو آلات کے پینلز اور آٹوموٹیو کے اندرونی پینلز کے لیے، سطح کے نقائص براہ راست تیار شدہ مصنوعات کی ظاہری شکل کی شکایات کا باعث بنتے ہیں۔ اس مرحلے پر، نقصانات شیٹس کے ایک بیچ سے بڑھ کر تیار شدہ پروڈکٹ کے اخراجات اور ترسیل کے نظام الاوقات تک پھیل جاتے ہیں۔
اس لیے صنعت میں اتفاق رائے پایا جاتا ہے: اسٹیل کا درجہ اور موٹائی کولڈ رولڈ کوائلز کے لیے کم کارکردگی کی حد متعین کرتی ہے، جب کہ سطح کا معیار تیار مصنوعات کے لیے اوپری حد متعین کرتا ہے۔ آرڈر پلیسمنٹ کے وقت واضح طور پر سطح کے درجات کی وضاحت کرنا بعد از حقیقت تنازعات سے کہیں زیادہ لاگت سے موثر ہے۔
نقائص کو پیداواری مرحلے کے لحاظ سے گروپ کیا جاتا ہے جس میں وہ پیدا ہوتے ہیں: رولنگ کے عمل میں متعارف ہونے والے نقائص، اینیلنگ اور اچار لگانے کے عمل میں متعارف ہونے والے نقائص، اور اسٹوریج اور نقل و حمل کے دوران متعارف کرائے گئے نقائص۔ یہ درجہ بندی خرابی کے مشاہدے پر ذمہ دارانہ عمل کو براہ راست ٹریس بیک کرنے کے قابل بناتی ہے۔
ہر نقص کو ایک متحد شکل میں بیان کیا گیا ہے: ظاہری خصوصیات → اسباب → نیچے دھارے کے اثرات → حوالہ قبولیت کا معیار۔
#### پٹی کے ساتھ موٹائی کا انحراف
#### زرد داغ / آکسائیڈ ٹنٹ
| عیب | ذمہ دار عمل | عام وجوہات | ایف بی گریڈ کے لیے اجازت ہے۔ | FC/FD گریڈ کے لیے اجازت ہے۔ |
|---|---|---|---|---|
| کنارے کریکنگ | رولنگ / آنے والا مواد | ضرورت سے زیادہ کنارے کا تناؤ | اجازت نہیں ہے۔ | اجازت نہیں ہے۔ |
| لہرانا | رولنگ | نامناسب رول کراؤن / تناؤ | اگر برداشت سے باہر ہو تو اس کی اجازت نہیں ہے۔ | اگر برداشت سے باہر ہو تو اس کی اجازت نہیں ہے۔ |
| رول مارکس | رولنگ | رول سطح کا نقصان / غیر ملکی مادہ | نابالغ کی اجازت ہے۔ | اجازت نہیں ہے۔ |
| خروںچ | لڑھکنا/ کاٹنا | رولر راستوں پر غیر ملکی معاملہ | نابالغ کی اجازت ہے۔ | اجازت نہیں ہے۔ |
| پٹی کے ساتھ موٹائی کا انحراف | رولنگ | AGC کنٹرول انحراف | اگر برداشت سے باہر ہو تو اس کی اجازت نہیں ہے۔ | اگر برداشت سے باہر ہو تو اس کی اجازت نہیں ہے۔ |
| سلورز | فولاد سازی / مسلسل کاسٹنگ | شمولیت | اجازت نہیں ہے۔ | اجازت نہیں ہے۔ |
| زرد مائل داغ | اینیلنگ | بقایا تیل / ناقص ماحول | نابالغ کی اجازت ہے۔ | اجازت نہیں ہے۔ |
| کوائل بلاک کرنا | اینیلنگ | نامناسب درجہ حرارت / تناؤ | اجازت نہیں ہے۔ | اجازت نہیں ہے۔ |
| Overpickling گڑھے | اچار | بے قابو اچار | نابالغ کی اجازت ہے۔ | اجازت نہیں ہے۔ |
| Lüders لائنز | مادی جائیداد | پیداوار مرتفع / عمر بڑھنا | کوئی خرابی نہیں، اسٹوریج کی مدت کی پابندیوں سے مشروط ہے۔ | کم قابل اجازت سٹوریج کی مدت کے ساتھ، کوئی خرابی نہیں ہے۔ |
| تیل کی باقیات | ڈیگریزنگ / سکن پاس | ناکافی degreasing | اجازت نہیں ہے۔ | اجازت نہیں ہے۔ |
| آبی داغ زنگ | اسٹوریج اور نقل و حمل | نمی / خراب شدہ پیکیجنگ | اجازت نہیں ہے (میعاد ختم ہونے والی زنگ کے خلاف مستثنیات) |
اجازت نہیں ہے۔ |
سائیڈ لائٹ بصری معائنہ۔ سطح کی جانچ کی سب سے اہم تکنیک۔ 45 ڈگری کے اندر کم زاویہ والی سائیڈ لائٹ کے نیچے شیٹس میٹر بہ میٹر اتاریں۔ لہراتی پن، رول مارکس اور بیہوش خراشیں سائیڈ لائٹ کے نیچے نمایاں ہو جاتی ہیں، جبکہ بہت سے نقائص براہ راست سامنے کی روشنی میں پوشیدہ رہتے ہیں - پارٹیوں کو وصول کرنے کے لیے ایک عام اندھا دھبہ۔ 50 ملی میٹر کے کنارے والے زون کو ترجیح دیں، جہاں کناروں میں شگاف اور گڑبڑ اکثر ہوتے ہیں۔
سپرش کی تشخیص. ناخنوں کو سطح کی ساخت پر پھسلائیں: رول کے نشان متواتر گھسیٹتے ہیں۔ خروںچ مسلسل ڈریگ پیدا کرتے ہیں. سلیور عام خروںچ کے قریب سپرش خصوصیات کی نمائش کرتے ہیں۔ شناخت کے لیے محل وقوع (زیادہ تر کوائل ہیڈز/ٹیلز پر) اور اس کے بعد کی سٹیمپنگ کارکردگی کی ضرورت ہوتی ہے۔
آلے کی پیمائش۔ موٹائی کے تغیرات کی جانچ کے لیے کوائل کے سر، درمیانی کوائل اور کوائل ٹیل پر موٹائی کا نمونہ لینے کے لیے پورٹیبل موٹائی گیجز کا استعمال کریں۔ وار پیج کی پیمائش کے لیے سٹریٹ ایجز پلس فیلر گیجز کا استعمال کریں۔ جہاں دستیاب ہو، Ra roughness کی قدروں کو کھردرا پن ٹیسٹرز کے ذریعے پیمائش کریں (کھردرا پن سطح کے درجات کے لیے ایک بنیادی اشارے کی تشکیل کرتا ہے، جس میں ٹیسٹ کے طریقہ کار معیارات میں بیان کیے گئے ہیں)۔ موٹائی گیج کے نمونے لینے کے پوائنٹس کو صرف مرکزی زون کے بجائے پوری پٹی کی چوڑائی کا احاطہ کرنا چاہیے۔
پیکیجنگ اور مارک معائنہ۔ پہلے کنٹینر کھولنے پر زنگ مخالف پیکیجنگ کی سالمیت اور شپنگ مارکس کی معقولیت کو چیک کریں (کوائل نمبر، اسٹیل کا گریڈ، طول و عرض، سطح کا درجہ، وزن، پیداوار کی تاریخ)۔ کسی بھی پیکیجنگ کو پہنچنے والے نقصان کے لیے نقل و حمل سے متاثرہ سطح کے نقائص کا شبہ ہے۔
1. پیکیجنگ کا معائنہ کریں: زنگ مخالف کاغذ/فلموں، کنارے کے محافظوں، بائنڈنگ پٹے اور اسٹیل شیٹنگ کی سالمیت کی جانچ کریں۔ پانی کی نمائش کے نشانات تلاش کریں۔
2. نشانات کی توثیق کریں: کوائل نمبر، سٹیل گریڈ، طول و عرض، سطحی گریڈ اور پیداوار کی تاریخ میچ کے خریداری کے آرڈرز اور مل ٹیسٹ سرٹیفکیٹس (MTC) کی تصدیق کریں۔
3. مکمل کوریج سائیڈ لائٹ معائنہ: 50‑ملی میٹر ایج زونز پر فوکس کرتے ہوئے، 45 ڈگری سائیڈ لائٹ کے نیچے شیٹ کی سطحوں کا میٹر بہ میٹر معائنہ کریں۔
4. بے ترتیب ٹیکٹائل سیمپلنگ: ناخنوں کو تین بے ترتیب جگہوں پر گھسیٹیں تاکہ رول کے نشانات، خروںچ اور سلائیرز کو الگ کیا جا سکے۔
5. موٹائی کی جگہ کی جانچ: کوائل کے سر، درمیانی کوائل اور کوائل ٹیل پر پیمائش کریں اور پٹی کی لمبائی کے ساتھ موٹائی کے تغیر کو ریکارڈ کریں۔
6. وار پیج کی پیمائش: ایک میٹر شیٹ سیگمنٹ پر فری اسٹیٹ وار پیج کی پیمائش کریں۔
7. دستاویزات اور نمونے لینے: پیمانے کے حوالہ جات کے ساتھ نقائص والے علاقوں کی تصویر کشی کریں اور ذمہ داری کی تشخیص کے ثبوت کے طور پر 300 ملی میٹر کے عیب دار نمونے کے حصوں کو برقرار رکھیں۔
8. گریڈ کراس حوالہ: باب IV میں سطحی درجے کی شقوں کے خلاف مشاہدات کا موازنہ کریں اور نتیجہ اخذ کریں: قبول / مشروط قبولیت / مسترد۔
پچھلے حصے بعد از وقوع سے نمٹنے کے لیے نقائص کی شناخت کا احاطہ کرتے ہیں۔ یہ باب فیکٹری کی طرف سے بچاؤ کے کنٹرول کی وضاحت کرتا ہے۔ سطحی نقائص بنیادی طور پر عمل سے جڑے مسائل ہیں۔ خرابی کی شناخت نیچے دھارے کے صارفین کو آتی ہے، جبکہ خرابی کی روک تھام پیداوار لائنوں سے تعلق رکھتی ہے۔
اچار کا سیکشن: پانچ مرحلے کا اچار پلس الیکٹرولائٹک ڈیگریزنگ۔ صاف کولڈ رولڈ سطحوں کے لیے مکمل پیمانے پر ہٹانا شرط ہے۔ زیادہ اچار سے گڑھے پیدا ہوتے ہیں۔ پیمانہ میں دبائے ہوئے اچار کے نیچے پتے۔ الیکٹرولائٹک ڈیگریزنگ بقیہ تیل کے خطرات کو کم کرتی ہے جو براہ راست زرد مائل داغوں اور پینٹ کریٹرز سے منسلک ہوتے ہیں۔
رولنگ سیکشن: ڈیجیٹل کنٹرول سسٹم کے ساتھ چھ ہائی ریورسنگ مل۔ بند-لوپ پلیٹ-شکل کنٹرول اور درست پاس-ریڈکشن ایلوکیشن لہرائی، کنارے کے کریکنگ اور طول بلد موٹائی کے انحراف کے لیے بنیادی کنٹرولز کی تشکیل کرتی ہے۔ سیمنز اور ABB عددی-کنٹرول سسٹمز موٹائی کی برداشت کو ±0.03mm تک پہنچاتے ہیں، EN10131 کے تحت اسپیشل پریسجن کلاس کو پورا کرتے ہیں۔ کم از کم رولنگ موٹائی 0.15mm تک پہنچ جاتی ہے۔ شیٹس پر امپرنٹ کی منتقلی سے پہلے رول سطحوں کو رول سطح کے نقصان اور غیر ملکی مادوں کا پتہ لگانے کے لیے طے شدہ معائنہ سے گزرنا پڑتا ہے۔ رول مارکس ایسے نقائص ہیں جو رول انسپیکشن کے معمولات کے ذریعے آسانی سے ختم ہو جاتے ہیں۔
اینیلنگ سیکشن: روشن ہائیڈروجن اینیلنگ۔ ہائیڈروجن سے بھرپور حفاظتی ماحول سطح کے آکسیکرن اور پیلے رنگ کی رنگت کو روکتا ہے، ماخذ پر آکسائیڈ ٹنٹ کو ختم کرتا ہے۔ اینیلنگ درجہ حرارت اور کوائلنگ تناؤ کو کوائل کے وزن اور پلیٹ کی شکل کے مطابق تقسیم کیا جاتا ہے تاکہ کوائل بلاک ہونے سے بچا جا سکے۔
سکن پاس سیکشن: 0.5% سے 1.5% تک کنٹرول شدہ لمبا ہونا۔ اس رینج کے اندر سکن پاس رولنگ پیداوار کی سطح کو ختم کرتی ہے اور پلیٹ کی شکل کو بہتر بناتی ہے۔ ناکافی جلد کے پاس کی لمبائی Lüders لائنوں کو دبانے میں ناکام رہتی ہے۔ ضرورت سے زیادہ لمبا ہونا پلیٹ کی شکل کو کم کرتا ہے اور سطح کی کھردری کو کم کرتا ہے۔ ان پیرامیٹرز کو متوازن کرنا جلد کے پاس کے عمل کی بنیادی ضرورت ہے۔
فنشنگ اور پیکجنگ سیکشن: برر فری سلٹنگ اور سمندری فریٹ پر مبنی پیکیجنگ۔ کٹے ہوئے آپریشنز کٹے ہوئے کھرچنے سے بچنے کے لیے گڑ کی اونچائی کو کنٹرول کرتے ہیں۔ تیار شدہ کنڈلیوں کو VCI غیر مستحکم سنکنرن روکنے والی فلموں کے ساتھ لپیٹا جاتا ہے، کناروں کے محافظوں سے لیس، اسٹیل کے پٹے کے ساتھ محفوظ اور اعلی نمکین، زیادہ نمی والی سمندری آمدورفت کے لیے نمی پروف علاج کیا جاتا ہے۔ پانی کے داغ کے زنگ پر زیادہ تر بندرگاہ آمد کے تنازعات کو مضبوط پیکیجنگ سے بچا جا سکتا ہے۔
معائنہ سیکشن: تین درجے کے معائنہ کے دروازے۔ آنے والی ہاٹ رولڈ کوائل کا معائنہ؛ اچار، اینیلنگ اور سکن پاس رولنگ کے بعد عمل میں معائنہ؛ سطح کے نمونے لینے اور جہتی پیمائش کو یکجا کرتے ہوئے شپمنٹ سے پہلے کا معائنہ۔ ہر بیچ کے لیے نمونے کے حصے اور ٹیسٹ ریکارڈز کو برقرار رکھا جاتا ہے، اور مل ٹیسٹ سرٹیفکیٹ (MTC) ڈیلیوری کے ساتھ ہوتے ہیں۔ کسی بھی معیار کے واقعے کو مخصوص عمل اور پیداوار کے وقت کی کھڑکیوں میں واپس ٹریس کیا جا سکتا ہے، جو ذمہ داری کی تشخیص کے لیے مضبوط ثبوت فراہم کرتا ہے۔
مختصراً: سطحی نقائص "معائنے کے ذریعے بے نقاب" نہیں ہوتے۔ وہ یا تو "تیار شدہ" ہیں یا "روکائے گئے" ہیں۔ معائنہ آخری حربے کے حفاظتی جال کے طور پر کام کرنے کے بجائے عمل کی کارکردگی کی توثیق کرتا ہے۔
کولڈ رولڈ کوائل سطح کے نقائص کی شناخت عمل کے علم، معیارات اور فیلڈ تجربے کے امتزاج پر منحصر ہے۔ یہ دستاویز معائنے کے دوران حوالہ کے لیے متعدد نقائص کی اقسام، قبولیت کی جانچ پڑتال اور ذمہ داری کی تشخیص کے فریم ورک کو مرتب کرتی ہے۔ نیچر اسٹیل کے پاس کولڈ رولنگ کی وسیع مہارت ہے اور مکمل عمل کی سطح کے معیار کے کنٹرول کو لاگو کرتا ہے۔ VCI زنگ مخالف پیکیجنگ سمندری کھیپ کے دوران کنڈلی کے حالات کو مستحکم کرتی ہے۔ سٹیل گریڈ کی وضاحتیں (جیسے DC01، SPCC)، سطحی درجہ سے متعلق مشاورت یا کوٹیشن کی درخواستوں کے لیے، براہ کرم بلا جھجھکہم سے رابطہ کریں۔.
پتہ:نمبر 696، بنہائی 12واں روڈ بنہائی انڈسٹریل پارک، وینزو اقتصادی اور تکنیکی ترقی کا زون وینزو، صوبہ زی جیانگ، پی آر چین
کاپی رائٹ © 2026 Nature Steel Group Co., Ltd. جملہ حقوق محفوظ ہیں۔ Links| Sitemap| RSS| XML| رازداری کی پالیسی